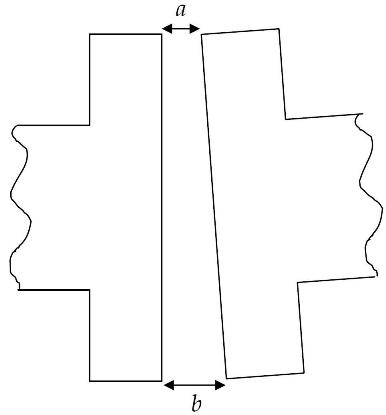
فلنجهایی که در شکل میبینید، همراستا نیستند و فاصلۀ فیس (صورت) دو فلنج در دو نقطه بیشترین اختلاف را با هم دارد که آنها را با a و b نشان میدهیم. در حالت درست، این اختلاف باید صفر باشد، اما همیشه در اجرا انحرافهایی از شرایط آرمانی وجود دارد که وظیفۀ ناظر محدود کردن این انحرافها به مقادیر پذیرفتنی است.
مقدار مجاز برای a − b را مشخصههای پروژههای مختلف به صورتهای مختلفی بیان کردهاند که بعضی از آنها سخت گیرانهاند. مثلاً مشخصۀ فازهای 17و18 پارس جنوبی این مقدار مجاز را کلاً 1 mm بیان کرده که به نظر من کمی سختگیرانه است و عملاً نمیتوان پیمانکار را به اجرای آن وادار کرد. در صورتی که تحت هیچ شرایطی نباید از 3 mm تجاوز کند
اما پیش شرط چنین اندازهگیری شل بودن مهرههای فلنج است، به گونهای که نیرویی از طرف پیچها به آن وارد نشود. پس هنگامی که ناظر برای بازرسی حاضر میشود، فلنج ها باید شل باشد، و اگر چنین نباشد باید از پیمانکار بخواهد ابتدا مهرههای فلنج را شل کند و سپس فاصلههای میان فلنجها را در نقاط مختلف اندازهگیری کند.
دوستی از میان خوانندگان، طی نظر ارزشمندی خواسته بود تا روش های اصلاح ناهمراستایی در فلنج ها را هم توضیح دهیم. در این باره باید عرض کنم که دو راه برای اصلاح این عیب هست که بسته به بزرگی آن پیشنهاد می شوند.
راه اول که با نام recap شناخته می شود برای ناهمراستایی های کوچک به کار می رود و عبارتست از برداشتن برآمدگی روی جوش با سنگ در زاویه ای که فلنج برآمده است و جوشکاری مجدد رویۀ جوش.
راهکار دوم هم که کار بیشتری می برد و خرج بیشتری را هم برمی دارد همانا بریدن جوش و جوشکاری دوبارۀ فلنج است که اصطلاحاً به آن cut out می گویند.
مطب دیگری هم باید عرض کنم این است که در فلنج های با قطر بالا، چنانچه یک جوشکار عملیات جوشکاری را انجام دهد، کشیده شدن فلنج به یک سمت اجتناب ناپذیر خواهد بود. برای جلوگیری از این حالت، باید پاس های اول را دو جوشکار به طور همزمان و با زاویۀ 180º نسبت به همدیگر انجام دهند تا جوشکاری حالت متقارن داشته باشد. تنظیم آمپر دستگاه جوشکاری هم می تواند تا حدودی از این عیب جلوگیری کند.
 قاسم حاجی حاجی